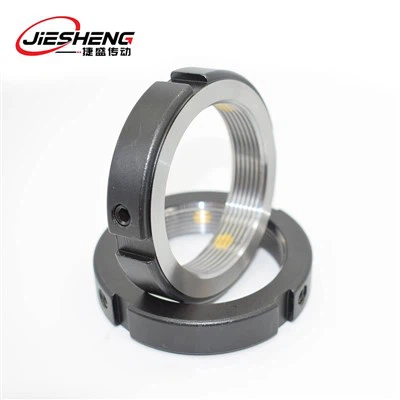
Kā uzlabot uzgriežņu korpusu kustības precizitāti?
Mehāniskās transmisijas un precīzās montāžas jomā daudziem ir maldīgi priekšstati par "kustības precizitātes uzlabošanu".uzgriežņu korpusss." Daži uzskata, ka "kamēr apstrādes laikā tiek nodrošināta izmēru precizitāte, kustības precizitāte, protams, atbildīs standartiem", neņemot vērā montāžas atstarpes un eļļošanas apstākļu ietekmi uz kustības precizitāti. Citi pārmērīgi tiecas pēc apstrādes precizitātes (piemēram, izraisot pielaides IT5 vai augstākas darbības laikā), vienlaikus palielinot izmaksas bez sākotnējās apkopes. Atbilstoša kustības precizitāte, kas strauji pasliktinās nodiluma un deformācijas dēļ. Patiesībā uzgriežņu korpusu kustības precizitāte (piemēram, radiālā izskrējiena, aksiālā brīvkustība un atbilstības klīrensa stabilitāte) ir visa "apstrādes - montāžas - apkopes procesa rezultāts. Tas prasa daudzpusīgus{10}apstrādes, montāžas un apkopes procesus. pielāgota specifisku pielietojuma scenāriju precizitātes prasībām (piemēram, precīzijas darbgaldi, automatizētas iekārtas).uzgriežņu korpusskustības precizitāte un galvenie punkti pilnīgai{0}}procesa kontrolei, palīdzot sistemātiski atrisināt precizitātes problēmas.

Pirmkārt, noskaidrojiet: pamata metrika un ietekmējošie faktori uzgriežņu korpusa kustības precizitātei
Lai uzlabotuuzgriežņu korpuss kustības precizitāte, skaidri definējiet "kas ir precizitātes metrika" un "kuri faktori ietekmē precizitāti", lai izvairītos no aklas optimizācijas. Attiecības starp galvenajiem rādītājiem un ietekmējošiem faktoriem veido pamatu optimizācijas stratēģiju izstrādei.
1. Trīs galvenie rādītāji uzgriežņu korpusa kustības precizitātei
Uzgriežņu korpusu kustības precizitāte galvenokārt izpaužas relatīvās kustības stabilitātē ar vārpstām un savienotājelementiem. Galvenie rādītāji ietver:
Radiālais izskrējiens:Ārējā apkārtmēra vai gala virsmas radiālā novirze, kad uzgriežņa korpuss griežas ap vārpstu. Parasti tam ir jābūt mazākam par 0,01–0,03 mm vai vienādam ar to (precīziem lietojumiem). Šīs pielaides pārsniegšana izraisa vibrāciju un paaugstinātu troksni savienojošajās daļās. Piemēram, darbgalda uzgriežņa korpuss ar 0,05 mm radiālo izskrējienu izraisīja mainīgu zobratu savienojuma klīrensu, kā rezultātā radās apstrādes precizitātes novirzes.
Aksiālā spēle:Turp un atpakaļ novirzes novirze gar aksiālo virzienu, parasti nepieciešama mazāka par vai vienāda ar 0,005-0,01 mm (augstas precizitātes transmisija). Pārmērīga spēle izraisa pozicionēšanas kļūdas. Piemēram, 0,02 mm aksiālā spēle automatizētā manipulatorāuzgriežņu korpusssamazina pozicionēšanas precizitāti no ±0.01mm līdz ±0.03mm.
Klīrensa stabilitāte:Atstarpes atšķirības starp uzgriežņa korpusu un sastāvdaļām, piemēram, vārpstām vai starplikām kustības laikā.
Prasība:Mazāks par vai vienāds ar 0,003 mm (ilgtermiņa lietošana). Nestabils klīrenss izraisa mainīgu kustības pretestību.
2. Četri galvenie faktori, kas ietekmē uzgriežņu korpusa kustības precizitāti
No ražošanas līdz ekspluatācijai vairāki posmi ietekmē kustības precizitāti. Galvenos faktorus var iedalīt četros veidos:
Pārmērīgs urbuma apaļums (piemēram, 0,008 mm) rada nevienmērīgu atstarpi starp vārpstu, palielinot radiālo izskrējienu kustības laikā. Pārmērīga gala virsma-līdz-urbuma perpendikulitāte (piem., 0,01 mm/m) izraisa aksiālo brīvkustību. Piemēram, auzgriežņu korpussar 0,015 mm/m perpendikularitātes novirzi uzrāda 0,02 mm aksiālo brīvību pēc montāžas;
Montāžas process:Koaksialitātes kalibrēšana montāžas laikā, skrūvju pievilkšanas griezes moments un starplikas izvēle tieši ietekmē kustības precizitāti.
Nepietiekama eļļošana paātrina nodilumu, palielinot klīrensu. Piemēram, regulāri neieeļļota uzgriežņa korpusa klīrenss palielinājās no 0,005 mm līdz 0,012 mm pēc 6 mēnešu lietošanas. Vides putekļu iekļūšana izraisa lokālu nodilumu, izraisot pārmērīgu radiālo noplūdi.
Otrkārt, montāžas fāze: precīzi kontrolējiet atbilstību un pozicionēšanu, lai nodrošinātu apstrādes precizitāti.
Pēc apstrādes precizitātes sasniegšanas montāžas vadība tieši nosaka uzgriežņa korpusa galīgo kustības precizitāti. Tam nepieciešama koaksialitātes kalibrēšana, pievilkšanas kontrole un starplikas pielāgošana, lai nodrošinātu stabilu saderību starp korpusu, vārpstu un aprīkojumu.
1. Koaksialitātes kalibrēšana: Precizitātes zuduma novēršana no "ekscentriskās montāžas"
Koaksialitāte starpuzgriežņu korpuss, vārpsta un aprīkojuma bāze ir ļoti svarīga kustības precizitātei. Profesionāliem instrumentiem tas ir jākalibrē, lai nodrošinātu novirzi, kas ir mazāka par 0,005–0,01 mm/m vai vienāda ar to:
Vārpstas-līdz-korpusa koaksialitātes kalibrēšana:Nostipriniet vārpstu uz precīzas stiprinājuma. Uzstādiet uz vārpstas skalas indikatoru, kura skala ir saskaņota ar uzgriežņa korpusa urbumu. Novirzei jābūt mazākai vai vienādai ar 0,01 mm/m. Ja neatbilst pielaidei, noregulējiet korpusa stāvokli, izmantojot precīzas starplikas (0,005 mm biezums) zem pamatnes, līdz tiek sasniegta atbilstība.
2. Griezes momenta kontrole pieskrūvēšanai: Novērsiet korpusa deformāciju, kas izraisa nevienmērīgu atstarpi.
Pievilkšanas secība:Izmantojiet "diagonāli simetrisku" pievilkšanas metodi (piemēram, četru-skrūvju korpusam: augšā-pa kreisi → apakšā-pa labi → augšā-pa labi → apakšā-pa kreisi). Pievelciet 50% no nominālā griezes momenta katrā pievilkšanas ciklā, atkārtojot 2-3 reizes, lai pakāpeniski sasniegtu nominālo griezes momentu. Tas novērš stresa koncentrāciju no viena cikla pievilkšanas.
Griezes momenta pārbaude: pēc pievilkšanas nejauši pārbaudiet skrūvju griezes momentus, izmantojot griezes momenta atslēgu (pārbaudes ātrums ir lielāks par vai vienāds ar 30%). Griezes momenta novirzei jābūt mazākai vai vienādai ar ±5%. Ja skrūves griezes moments atšķiras par 10% (piemēram, nominālais 20 N·m, mērīts 18 N·m), pievelciet to līdz nominālajai vērtībai.
Treškārt, lietošana un apkope: precizitātes pasliktināšanās mazināšana un augstas{0}}precizitātes mūža pagarināšana
Nodiluma uzraudzība un remonts: tūlītēja iejaukšanās, lai novērstu precizitātes pasliktināšanos
Regulāri pārbaudiet uzgriežņu korpusa nodilumu. Nekavējoties novērsiet pārmērīgu nodilumu, lai novērstu turpmāku precizitātes pasliktināšanos:
Regulāra pārbaude:Ikmēneša radiālās palaišanas un aksiālās brīvkustības pārbaudes, izmantojot skalas indikatoru.
Remonta metodes:Minor wear (e.g., clearance increase ≤0.003mm) can be corrected by grinding the bore (using diamond grinding compound to restore IT6 precision). Severe wear (e.g., radial runout >0,03 mm), nepieciešama korpusa nomaiņa, lai izvairītos no kopējās aprīkojuma precizitātes apdraudējuma. Auzgriežņu korpussuz automatizētas robotizētās rokas tika atjaunota, slīpējot, samazinot klīrensu no 0,01 mm līdz 0,006 mm un sasniedzot kustības precizitātes standartus.

Kopsavilkums
Uzlabojot uzgriežņu korpusa kustības precizitāti, tiek kontrolēti galvenie punkti visā "ražošanas - montāžas - darbības/apkopes" dzīves cikla laikā:
- Ražošana:Izveidojiet precīzus pamatus, izvēloties materiālu un optimizējot procesu.
- Montāža:Atbloķējiet precizitātes potenciālu, izmantojot koncentriskuma kalibrēšanu un griezes momenta kontroli.
- Ekspluatācija/apkope:Nodrošiniet precīzu stabilitāti, izmantojot eļļošanu, uzraudzību un vides pārvaldību. Izvairieties no pārmērīgas-viena posma optimizācijas, vienlaikus atstājot novārtā citus. Izstrādājiet līdzsvarotas, efektīvas optimizācijas stratēģijas, kas pielāgotas faktiskajām lietojuma precizitātes prasībām un darbības apstākļiem. Tas nodrošina ilglaicīgu-augstas{5}}kvalitātes kustības precizitātiuzgriežņu korpusss, nodrošinot uzticamu pārliecību par kopējo iekārtu veiktspēju.
Sazinieties ar mums
📞 Tālrunis:+86-8613116375959
📧 E-pasts:741097243@qq.com
🌐 Oficiālā vietne:https://www.automation-js.com/